Корпусные отливки
Корпуса насосов, редукторов, задвижек
- Когда выбираем
- Сложная внутренняя полость на стержнях, последующая мехобработка
Отливки от килограмма до нескольких тонн малыми партиями и единично. Модель, литьё, термообработка и мехобработка одним договором с NAZAVOD.
По запросу подписываем соглашение о неразглашении (NDA).
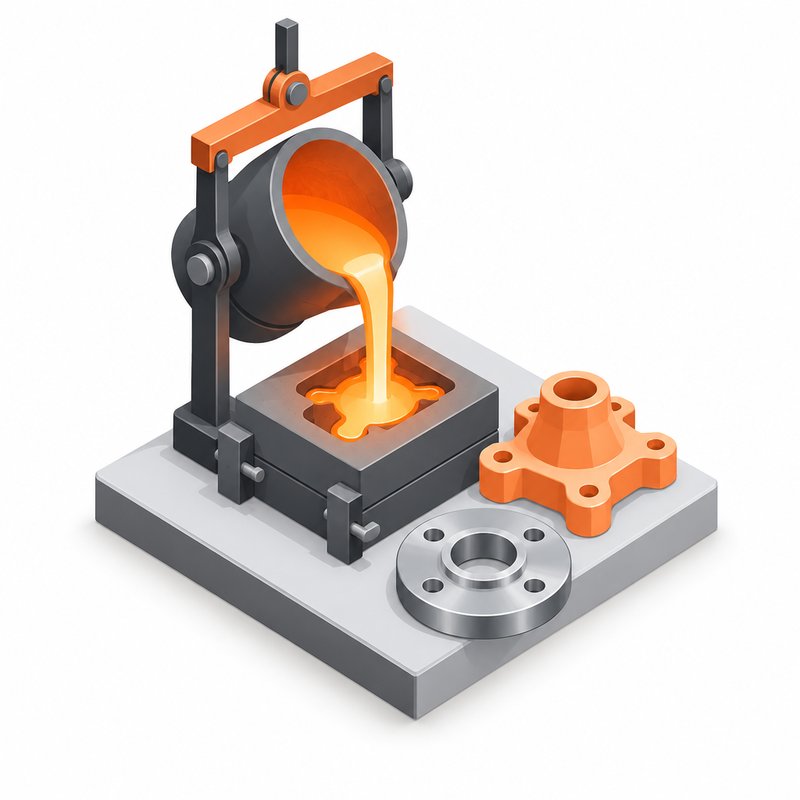
ХТС даёт более точную и чистую отливку, чем сырая песчано-глинистая смесь. ПГС применяем для простых отливок из чугуна и стали, где поверхность всё равно обрабатывается. Способ формовки выбирает инженер по массе, партии и чертежу.
Корпуса насосов, редукторов, задвижек
Станины, плиты, стойки
Футеровки, зубья ковшей, била
Рабочие колёса, звёздочки, шкивы
Без чертежа
| Параметр | Значение |
|---|---|
| Масса отливки | по запросу |
| Габарит | по запросу |
| Класс точности размеров | по запросу |
| Шероховатость поверхности | по запросу |
| Минимальная толщина стенки | по запросу |
| Модели | деревянные, пластиковые, печатные; металлические для серии |
| Партия | от 1 отливки |
Ориентир по сети. ГОСТ Р 53464 действует взамен ГОСТ 26645, классы точности и припуски указываем на чертеже отливки.
| Группа | Марки (примеры) |
|---|---|
| Углеродистая литейная сталь | 20Л, 25Л, 35Л, 45Л по ГОСТ 977 |
| Легированная сталь | 20ГЛ, 35ХМЛ, 20Х13Л, 12Х18Н9ТЛ |
| Износостойкая сталь | 110Г13Л |
| Серый и высокопрочный чугун | СЧ15, СЧ20, СЧ25 по ГОСТ 1412, ВЧ45, ВЧ50 по ГОСТ 7293 |
| Бронза | БрО5Ц5С5, БрО10Ф1, БрАЖ9-4Л |
| Алюминиевые сплавы | АК7ч, АК12, АК5М по ГОСТ 1583 |
Нужна другая марка? Укажите в заявке, подберём литейный завод.
Подойдёт чертёж готовой детали. Чертёж отливки с припусками, уклонами и литниками разрабатывает инженер и согласует с вами.
Модель и стержневые ящики считаем отдельной строкой. Права на оснастку определяет договор.
Проверяем размеры, припуски, химсостав и раковины на изломе или после разметки. Затем запускаем партию.
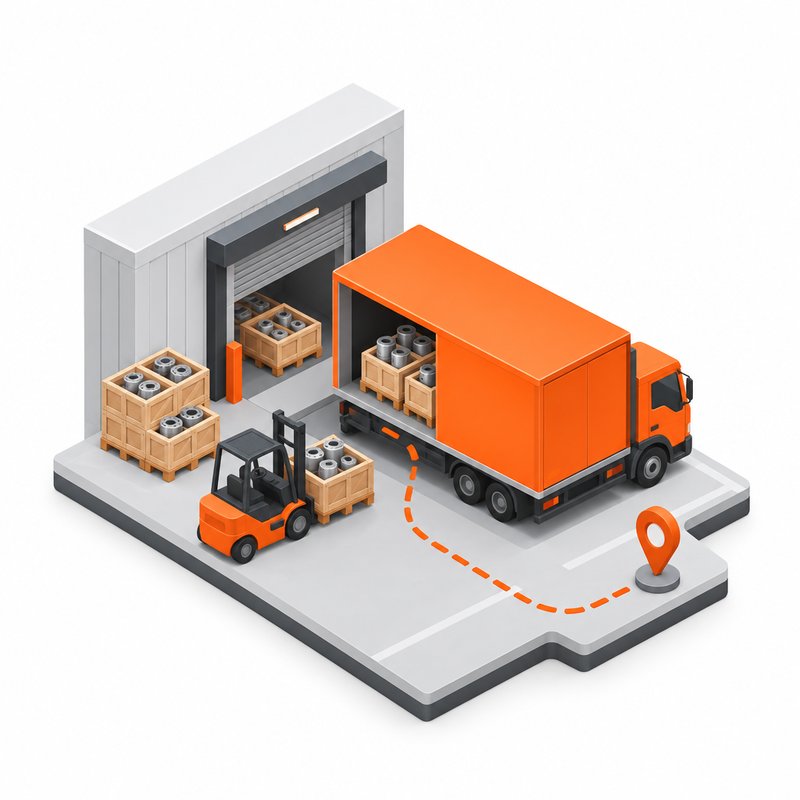
Отливки отгружаем очищенными, с протоколом химсостава и механических свойств. По запросу с мехобработкой, грунтом и УЗК.
Припуски, уклоны и разъём формы согласуем с вами до изготовления модели. Изменения после модели дороже.
Для 1–10 отливок берём деревянную или печатную модель, для серии металлическую. Сравнение в КП.
Перед партией проверяем, что припуска хватает на все обрабатываемые поверхности.
Нормализацию, отжиг и закалку 110Г13Л выполняет литейный завод или площадка сети.
Отливку передаём на обработку внутри сети, вы получаете готовую деталь.
Не нашли ответ? Напишите в заявке, ответим вместе с КП.
ХТС точнее и даёт чище поверхность, формы прочнее для крупных отливок. ПГС дешевле для простых серийных деталей.
Считаем в КП отдельно. Деревянная или печатная модель дешевле металлической, но выдерживает меньше формовок.
Допустимые дефекты задаём на чертеже или в ТУ. Первую отливку проверяем и при необходимости меняем литниковую систему.
Да. Обмерим, разработаем чертёж и модель, учтём усадку и припуски.
КП за 2–3 рабочих дня. Срок зависит от изготовления модели и указан в КП.
Изделие из нескольких операций оформляем одним договором.
Изделие из нескольких технологий оформляем одним договором.
Токарка, фрезеровка, электроэрозия. Протокол замеров к партии.
Прототипы и мелкие партии из пластика и металла.
Деталь по образцу, когда оригинал не купить.
Порошковая окраска, цинкование, закалка в том же заказе.
Сертификаты 3.1, паспорт, ВИК, УЗК, приёмка ОТК.
КП с ценой и сроком направим через 2–3 рабочих дня.
По запросу подписываем соглашение о неразглашении (NDA).