Рамы агрегатов
Профиль, швеллер, лист
- Когда выбираем
- Рамы насосных и компрессорных агрегатов, электростанций, приводов
Рамы агрегатов, основания и сварные корпуса машин на заводах сети. Сварку, снятие напряжений и мехобработку баз ведёт один договор с NAZAVOD.
По запросу подписываем соглашение о неразглашении (NDA).
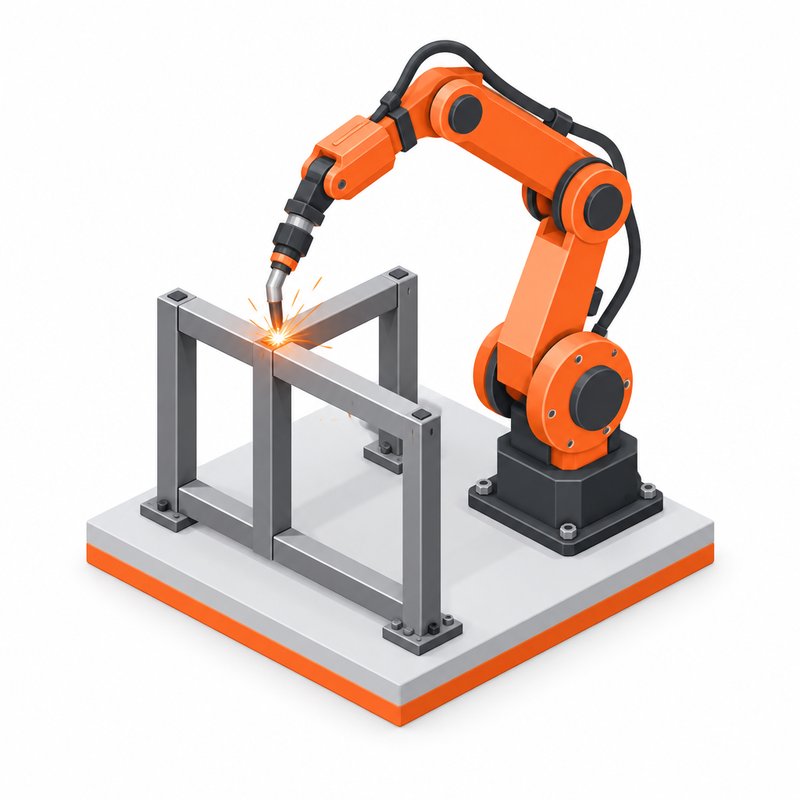
Сварные узлы машин требуют точной геометрии. Последовательность сварки и обработки задаём до запуска.
Профиль, швеллер, лист
Сварка, отпуск, фрезеровка баз
Лонжероны, поперечины, кронштейны
Корпуса редукторов, подшипниковых узлов
Узлы из листа и трубы
Рама с колёсами, ложементы
Ориентир по сети. Точные возможности указываем для площадки под ваш заказ.
| Параметр | Значение |
|---|---|
| Габарит рамы | по запросу |
| Масса | по запросу |
| Толщина металла | по запросу |
| Сварка | MIG/MAG, ручная дуговая, TIG |
| Сварные соединения | ГОСТ 14771, ГОСТ 5264 |
| Снятие напряжений | по запросу |
| Мехобработка баз | по запросу |
| Допуски формы | ГОСТ 30893.2, по КД |
Плоскостность баз после сварки без мехобработки ограничена короблением. Требования к базам указывайте в КД.
| Группа | Марки (примеры) |
|---|---|
| Конструкционная сталь | Ст3, 09Г2С, 20 |
| Сталь повышенной прочности | 10ХСНД, S355 |
| Сортовой прокат | Швеллер, двутавр, уголок, полоса |
| Трубы и профиль | Профильная труба, бесшовная труба |
| Литьё и поковки в узле | Ступицы, втулки, фланцы по КД |
Поковки и литые детали для узла заказываем на профильных площадках в том же договоре.
Пришлите 3D-сборку или чертежи, допуски на базы и требования к сварным швам.
Инженер проверяет швы, доступ горелки и припуски под обработку. Через 2–3 рабочих дня присылаем КП.
Рама сваривается в кондукторе, проходит отпуск и обработку баз. Инспектор проверяет швы и геометрию.
Окрашиваем по КД, упаковываем с защитой обработанных поверхностей. Передаём протокол замеров, паспорт — по требованию КД или договора.
Последовательность сварки, припуски и базы под обработку согласуем с заводом до резки.
Раму после сварки передаём на станок нужного размера, перевозку организуем сами.
Отпуск или вибростарение назначаем, если база должна сохранить точность в работе.
Плоскостность, параллельность и межосевые расстояния измеряют до окраски.
Втулки, оси и крепёж ставим на раму по КД, узел приходит готовым к монтажу.
Не нашли ответ? Напишите в заявке, ответим вместе с КП.
Часто да, при малом тираже это дешевле оснастки для литья. Конструкцию сварного варианта согласуем с вами.
Отпуск снимает остаточные напряжения. Без него обработанная база может изменить форму после снятия с фрезерного станка.
После фрезеровки баз точность определяет станок. Конкретное значение указываем в КП по вашей КД.
Для серии от нескольких штук кондуктор окупается за счёт повторяемости. Его стоимость указываем отдельно.
Да. Грунт и эмаль или порошковая окраска, обработанные поверхности закрываем консервационной смазкой.
Изделие из нескольких операций оформляем одним договором.
Изделие из нескольких технологий оформляем одним договором.
Рамы, ёмкости, нестандарт. Сварщики с аттестацией НАКС.
Токарка, фрезеровка, электроэрозия. Протокол замеров к партии.
Порошковая окраска, цинкование, закалка в том же заказе.
Литьё в ХТС и по выплавляемым моделям, поковки с мехобработкой.
Сертификаты 3.1, паспорт, ВИК, УЗК, приёмка ОТК.
КП с ценой и сроком направим через 2–3 рабочих дня.
По запросу подписываем соглашение о неразглашении (NDA).